
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.09: Análise de falha de hardware da escotilha marítima: Dobradiças e travas
Na Andy Marine, acreditamos que o conhecimento prático de fabricação é um dos ativos mais valiosos construídos ao longo do tempo.
Dentro de nossa oficina, há engenheiros, especialistas em produção e técnicos experientes que passaram anos trabalhando com ferragens marítimas de aço inoxidável - desde a seleção de materiais e fundição de precisão até usinagem, polimento e controle de qualidade da linha de montagem.
Muitos desses insights são aprendidos da maneira mais difícil por meio da produção diária e dos retornos de campo: entendendo por que uma trava emperra após uma temporada na água, por que uma dobradiça se quebra sob o impacto das ondas e quais detalhes sutis de fundição e montagem evitam reclamações de garantia dispendiosas.
No entanto, esse conhecimento prático é muitas vezes mantido na oficina e raramente chega aos construtores de barcos, arquitetos navais e gerentes de compras que tomam decisões críticas de fornecimento.
CONVERSAS DE ENGENHEIRO é o nosso esforço para compartilhar essa experiência de fabricação do mundo real.
Através desta série, discutimos materiais, ferramentas, processos de produção e lições sinceras no chão de fábrica da perspectiva de um fabricante dedicado de ferragens marítimas.
O ENGINEER TALKS Ep.09 de hoje é apresentado pelo Engenheiro Wu, escrito por mim, o editor.
Na construção naval e na aquisição de hardware, quando um encaixe no convés falha, a reação imediata é muitas vezes culpar o tipo do material – supondo que alguém tenha fornecido aço inoxidável de qualidade inferior ou ignorado a proteção contra corrosão.
No entanto, depois de examinar inúmeros acessórios de convés devolvidos por estaleiros e centros de serviço de garantia, a nossa equipa de oficina vê uma realidade muito diferente. As ferragens da escotilha - especificamente dobradiças de convés, travas de pressão, travas giratórias e anéis de tração de montagem embutida - raramente falham apenas devido à ferrugem geral. Em vez disso, as falhas prematuras na água são quase sempre motivadas por realidades mecânicas e geométricas:bolsas de retenção de água que privam o aço de oxigênio, cantos de fundição internos afiados que concentram o choque das ondas, espessura de parede irregular causando porosidade interna oculta e interfaces de montagem subdimensionadas que rasgam os núcleos do deck composto.
As escotilhas marítimas operam em uma das zonas mais difíceis de qualquer embarcação. Eles são pisoteados, fechados sob mar agitado, mergulhados em névoa salina e esfregados com produtos químicos agressivos de lavagem. Quando o hardware é selecionado com base apenas em uma foto brilhante do catálogo, sem avaliar como ele lida com cargas dinâmicas reais e drenagem, a falha é apenas uma questão de tempo.
Este guia compartilha nossas observações práticas do workshop sobre por que as ferragens da escotilha quebram durante o serviço e o que os construtores de barcos, projetistas e supervisores de montagem devem observar para eliminar esses riscos antes que os componentes cheguem à linha de produção.

1. Dobradiças do convés: fraturas por fadiga, armadilhas de água e o perigo de cantos afiados
As dobradiças do convés em escotilhas de motores pesados, lazarettes e livewells suportam estresse cíclico contínuo. Cada vez que um navio bate no mar, toda a massa da tampa da escotilha exerce uma violenta força de alavanca em balanço diretamente na base da dobradiça e no pino articulado. Ao inspecionar dobradiças quebradas devolvidas do campo, as falhas quase invariavelmente se concentram em dois pontos específicos:a junção da juntaeo recesso do parafuso de montagem.
O fenômeno da “armadilha de água”:
O aço inoxidável grau 316 depende do contato contínuo com o oxigênio dissolvido no ar ambiente para manter e curar sua película protetora microscópica de óxido de cromo. Quando uma peça fundida de dobradiça é projetada com bolsos de montagem planos e embutidos ou folgas de juntas apertadas e não drenadas, água de lavagem e piscina de névoa salina no interior. Preso numa bolsa estagnada e privada de oxigénio, o aço não consegue reconstruir a sua camada passiva. A água salgada estagnada torna-se ácida, iniciando corrosão localizada em fendas e corrosão que rapidamente atua como um ponto de partida invisível para fissuras por fadiga sob repetidas ondas dinâmicas.
Cantos internos afiados vs. filetes generosos:
Em fundições em areia de baixo custo ou em moldes de investimento mal trabalhados, a transição entre a aba de montagem plana e a junta elevada geralmente fica com um ângulo reto agudo. As cargas de impacto dinâmicas concentram-se diretamente ao longo desta linha de entalhe acentuada, em vez de se dispersarem pelo corpo. As dobradiças fundidas bem trabalhadas incorporam raios de transição suaves e contínuos e planos de drenagem inclinados para distribuir as cargas de choque uniformemente, permitindo ao mesmo tempo que a água do mar escoe imediatamente.
Equilíbrio da espessura da parede de fundição:
Na fundição, se a articulação da dobradiça for fundida de forma espessa e sólida, enquanto a aba de montagem permanecer fina como papel, o metal esfria de maneira desigual no molde de cerâmica. Este diferencial de resfriamento cria vazios de contração microscópicos ocultos bem na junção onde a tensão é maior. As ferramentas adequadas garantem transições uniformes nas paredes, eliminando vazios internos da peça fundida antes do início do polimento.

Dobradiça
Dobradiças de aço inoxidável fundido para escotilhas marítimas, armários e painéis de acesso ao convés.
VER DOBRADIÇAS DE FUNDIÇÃO →2. Travas de impacto e travas giratórias: degradação da mola e emperramento mecânico
Os mecanismos de travamento nas escotilhas do piso, portas do console central e poços de isca suportam milhares de batidas de fechamento e vibração contínua do casco. As duas reclamações de campo mais comuns dos estaleiros são"a lingueta da trava está presa dentro e não sai"e"a trava giratória está solta e não fecha a escotilha."
Por que as travas Slam se prendem:
- Corrosão interna da câmara da mola:Embora o corpo externo da trava seja fundido em aço inoxidável 316, as molas de compressão internas são frequentemente feitas de fio de mola inferior. Quando as câmaras de trava não vedadas retêm água salgada, a mola sofre um relaxamento rápido ou quebra completamente, deixando o parafuso deslizante preso no interior.
- Chanfros de came ásperos como fundidos:Se a face de engate chanfrada do parafuso deslizante ficar áspera ou apenas superficialmente polida, batidas repetidas contra a placa de impacto criam micro-gripagem, causando atrito de metal com metal que rapidamente prende o mecanismo.
Por que as fechaduras perdem a compressão:
- Folga do eixo e desgaste excêntrico:Quando a folga entre o eixo de rotação central e a carcaça é muito frouxa, a vibração do motor faz com que o eixo oscile. Com o tempo, o braço do came se desgasta de maneira desigual contra a placa de ataque, descarnando a unidade interna e perdendo a compressão na junta da escotilha.
- Falta de detentores positivos:Sem posicionamento positivo de retenção de esfera ou buchas de travamento sintéticas, a vibração contínua gira gradualmente a alavanca da trava para fora de sua posição travada, permitindo que a água vaze para os compartimentos de armazenamento secos.
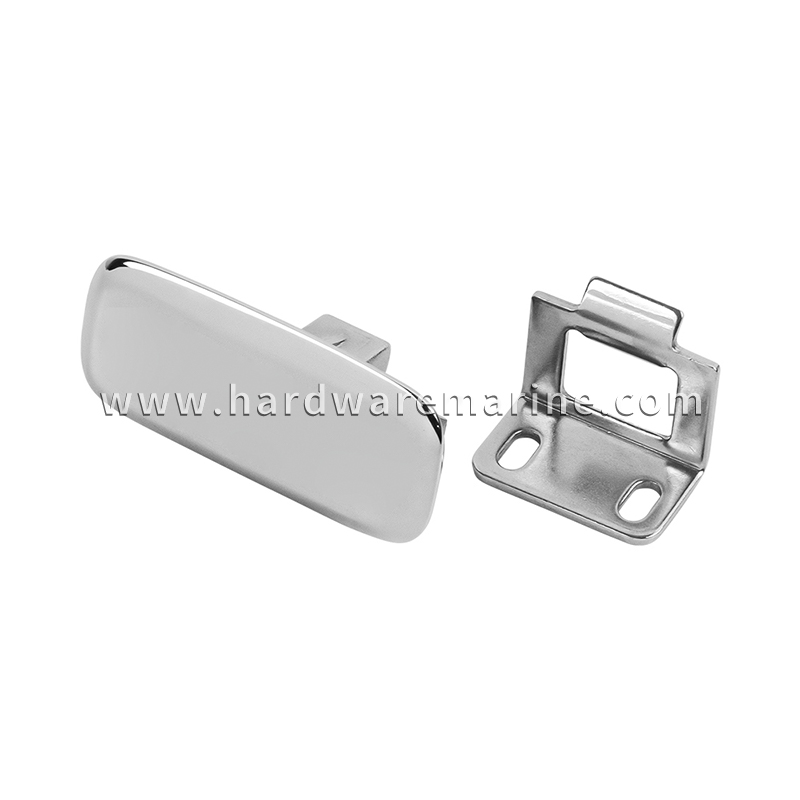
Trava de batida
Travas com mola para proteger escotilhas, portas e tampas de compartimentos.
VER TRAVAS SLAM →3. Anéis de tração de montagem embutida: cargas de captura e desmontagem do convés
Os anéis de tração nivelados são projetados para assentar perfeitamente em áreas de convés de alto tráfego, permitindo que os membros da tripulação levantem painéis de piso pesados e vedados, poços vivos e escotilhas da casa de máquinas. No entanto, levantar uma escotilha pesada e bem vedada com borracha cria uma alta resistência inicial à ruptura. Os membros da tripulação raramente puxam para cima com força calibrada; eles sacodem e agarram o anel em um ângulo.
A vulnerabilidade dos pinos de articulação de ponto único:Um anel de tração embutido gira em um pino de retenção horizontal dentro do copo fundido. Quando pinos subdimensionados ou ressaltos de retenção rasos são usados, cargas angulares dobram o pino, prendendo o anel até a metade ou cortando o pino sob cargas pesadas.
Esmagamento do núcleo do convés e quebra do gelcoat:O segundo grande ponto de falha é a interface do deck. Os copos de descarga padrão possuem flanges perimetrais estreitas. Quando alguém puxa com força o anel, a força ascendente cria uma forte ação de alavanca, empurrando a borda externa do flange para baixo como um cinzel no gelcoat de fibra de vidro. A fixação de anéis de tração diretamente em decks compostos com parafusos de chapa metálica sem placas de apoio largas inevitavelmente esmaga o núcleo, quebra o gelcoat e causa entrada de umidade no laminado do deck.
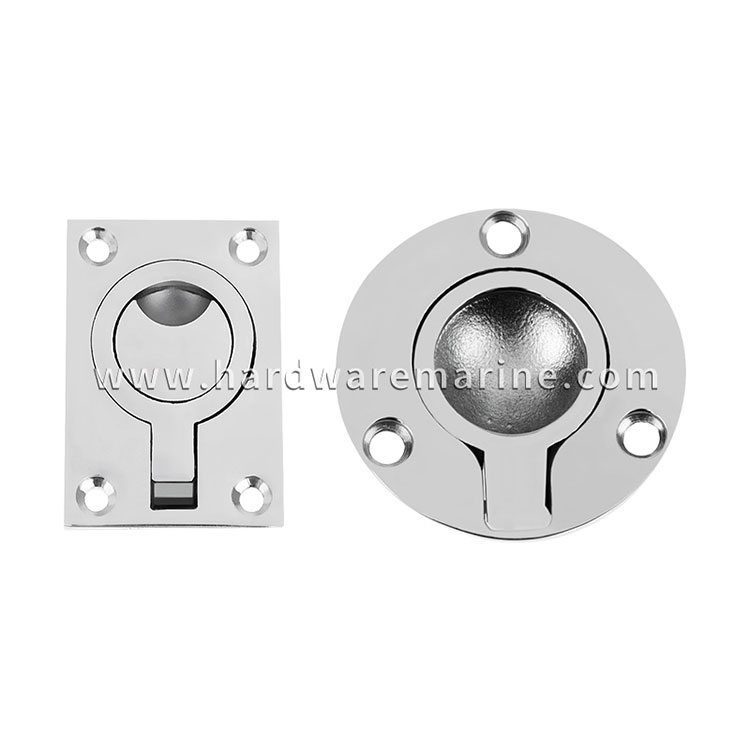
Puxar anéis
Anéis de tração de montagem embutida para elevação de escotilhas de convés e tampas de armários.
VER ANÉIS DE PUXAÇÃO →4. Detalhes de fundição e acabamento: onde a confiabilidade do hardware é realmente construída
Caminhando por nossa oficina de fundição, você aprende rapidamente que a diferença entre uma montagem que dura dez temporadas e uma que falha em doze meses se resume a operações que o olho nu muitas vezes ignora em uma peça acabada.
- Rebarbação completa ao longo das linhas de partição:Onde as metades do molde de cerâmica se encontram, forma-se um flash microscópico de fundição ao longo da linha de partição. Se os trabalhadores de acabamento simplesmente polirem o exterior e deixarem rebarbas ásperas dentro das juntas das dobradiças ou dos escareadores dos parafusos, essas bordas irregulares atuam como elevadores de tensão embutidos onde começam as rachaduras por fadiga, enquanto retêm a poeira de polimento que enferruja rapidamente.
- Limpeza Ultrassônica Completa e Passivação Química:Um polimento mecânico de espelho de alto brilho por si só não garante resistência à corrosão - as rodas de polimento podem espalhar partículas microscópicas de ferro e cera em microvales superficiais. A verdadeira durabilidade marítima requer desengraxamento ultrassônico completo seguido de passivação química completa com ácido para dissolver o ferro livre e restaurar uma camada passiva ininterrupta e autocurativa em todas as superfícies internas e externas.
5. Lista de verificação de qualidade e aceitação no chão de fábrica para construtores de barcos
Para ajudar os supervisores de montagem de iates, inspetores de qualidade e equipes de compras a selecionar hardware de alto risco antes da instalação, nossa equipe de engenharia recomenda este prático protocolo de inspeção física de 4 etapas:
| Foco de inspeção | O que verificar com as mãos e os olhos | Por que é importante no barco |
|---|---|---|
| 1. Raios de canto e drenagem | Verifique a junção entre a junta e a aba de montagem. Procure curvas de transição suaves e generosas e reentrâncias inclinadas para fixadores, em vez de ângulos retos agudos. | Elimina pontos de concentração de tensão sob ondas fortes; evita que a água parada apodreça a película protetora passiva. |
| 2. Tolerância e sensação da peça móvel | Opere travas e travas giratórias manualmente. Verifique se há um retorno positivo e rápido da mola, sem fricção brusca, e certifique-se de que os eixos giratórios não tenham oscilação lateral solta. | Eixos soltos se abrem sob a vibração do motor; línguas de trava ásperas irritam e prendem após breve exposição à água salgada. |
| 3. Parte inferior do flange e resistência do pino | Inspecione a parte traseira dos anéis de tração e das abas das dobradiças. Verifique a espessura adequada da parede, a presença de nervuras de reforço na parte inferior e retentores de pinos pesados e seguros. | Evita que os alojamentos fundidos flexionem ou quebrem os pinos de articulação quando a tripulação abre tampas de escotilhas pesadas e aspiradas. |
| 4. Suporte de fixação e ajuste de roupa de cama | Certifique-se de que os escareadores dos parafusos de montagem estejam bem centralizados e sem rebarbas e verifique se as placas de apoio dos parafusos passantes são especificadas para todos os pontos de tração da escotilha estrutural. | Distribui cargas de choque dinâmicas uniformemente na estrutura do casco, evitando rachaduras no gelcoat, arrancamento de parafusos e esmagamento do núcleo do convés. |
6. Fornecimento de hardware desenvolvido para serviços marítimos reais
O hardware da escotilha nunca deve ser deixado de lado no projeto da embarcação. Quando uma dobradiça se quebra, uma trava trava ou um anel de tração se solta na água, o proprietário do barco não se importa com a marca do hardware instalado – eles responsabilizam o construtor do barco pela falha. Ao insistir em hardware projetado com raios de alívio de tensão adequados, contornos de autodrenagem, mecanismos internos robustos e acabamento de fundição limpo, os construtores de barcos podem proteger a reputação de sua marca, agilizar a instalação da linha de montagem e eliminar chamadas de serviço de garantia dispendiosas.
Engenharia de hardware marítimo personalizado e fabricação OEM
A Andy Marine é especializada em soluções de hardware marítimo de aço inoxidável OEM e ODM, em parceria com construtores de iates, arquitetos navais e distribuidores marítimos em todo o mundo.
Desde revisões de projeto para fabricação (DFM) e desenvolvimento de ferramentas personalizadas até fundição de precisão, usinagem CNC multieixos, eletropolimento e testes de lote, nossa equipe de engenharia trabalha diretamente com sua equipe técnica para garantir que cada encaixe de escotilha, dobradiça e mecanismo de travamento funcionem de maneira confiável sob cargas marítimas reais.
Entre em contato com nosso departamento de engenharia hoje mesmo para revisar as especificações de hardware do seu deck ou discutir os requisitos de ferramentas personalizadas para sua próxima construção de produção.


