

Na Andy Marine, acreditamos que o conhecimento prático de fabricação é um dos ativos mais valiosos construídos ao longo do tempo.
Dentro de nossa oficina, há engenheiros, especialistas de produção e técnicos experientes que passaram anos trabalhando com ferragens marítimas de aço inoxidável - desde a seleção de materiais e processos de fundição até acabamento e controle de qualidade.
Muitos desses insights são aprendidos através da experiência diária de produção: entender por que um componente falha, como os diferentes materiais funcionam em ambientes marinhos e quais detalhes realmente importam no desenvolvimento de hardware confiável.
No entanto, este conhecimento prático é muitas vezes partilhado apenas dentro da oficina e raramente chega aos clientes que tomam decisões de fornecimento e engenharia.
CONVERSAS DE ENGENHEIRO é o nosso esforço para organizar essas conversas e compartilhar a experiência de fabricação por trás de ferragens marítimas.
Através desta série, discutimos materiais, processos de produção, considerações de design e lições do mundo real da perspectiva de um fabricante de ferragens marítimas.
O ENGINEER TALKS Ep.22 de hoje é apresentado pelo Engenheiro Zhang, escrito por mim, o editor.
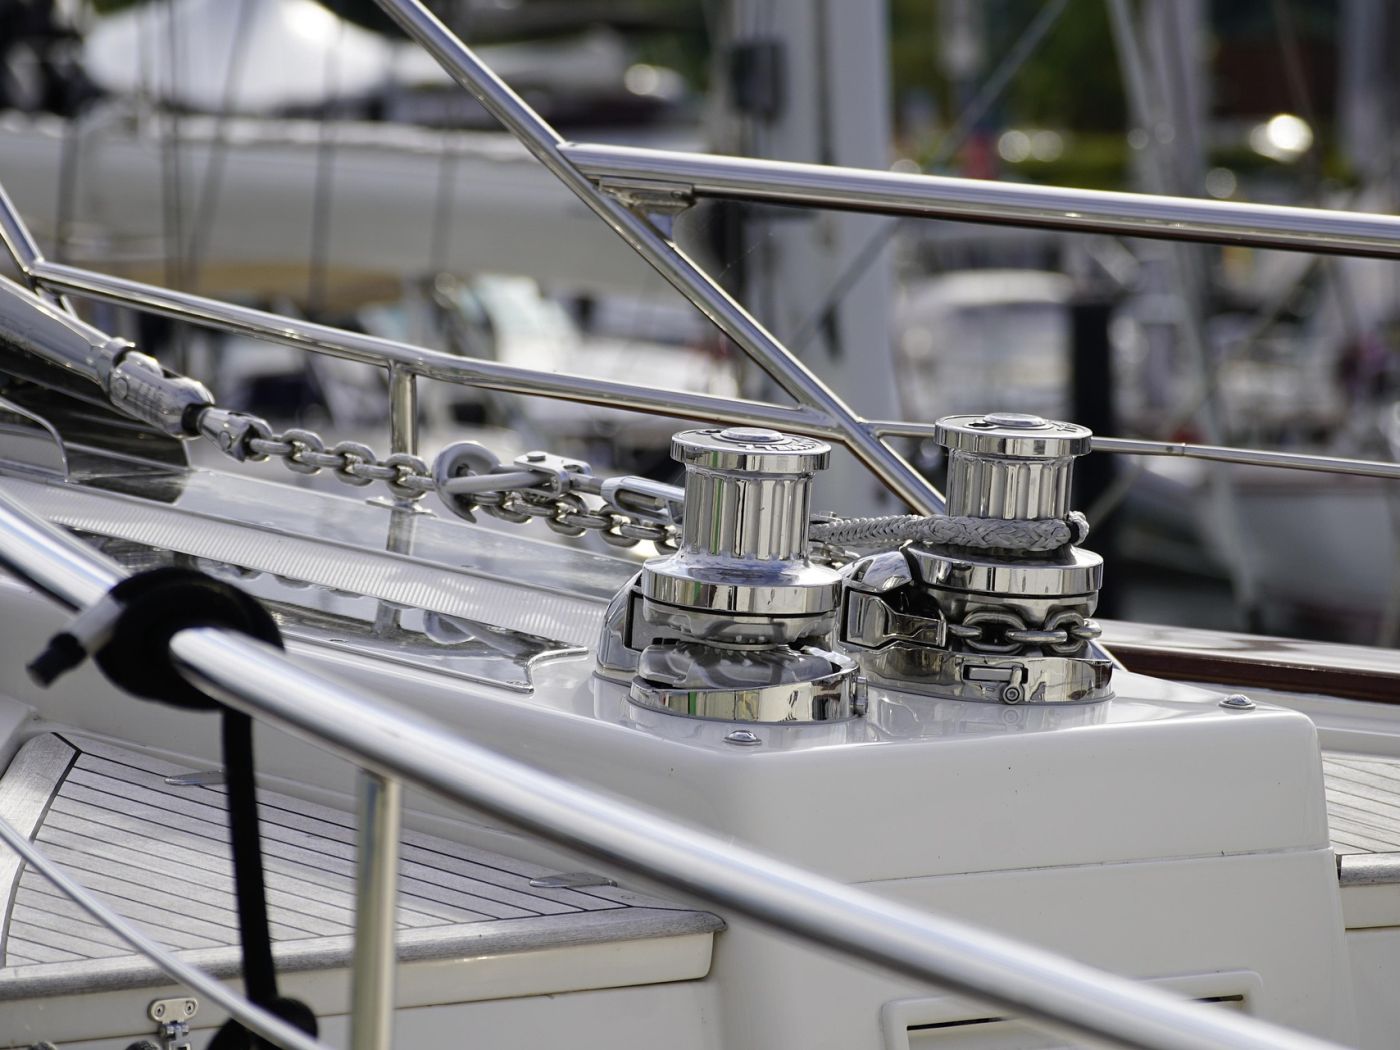
1. Duas bobinas de corrente, um selo: por que “10 mm” ainda não é uma resposta
Duas bobinas de corrente de âncora de elo curto podem ter o mesmo carimbo de 10 mm e ainda assim se comportar de maneira diferente no mesmo molinete. Um pedaço cai no bolso cigano e sai suavemente; o outro fica um pouco alto nas pontas dos dentes e, sob carga, começa a pular - um elo subindo, o próximo pousando com força, a corrente subindo pela roda dentada em vez de assentar nela.
O carimbo de diâmetro não está errado. Uma corrente de 10 mm tem um diâmetro nominal de barra de cerca de 10 mm. O que o carimbo não informa é o comprimento de cada elo ou a largura da abertura dentro dele, e essas são as dimensões que uma roda dentada do molinete realmente segura. Duas correntes podem compartilhar um diâmetro nominal e ainda diferirem o suficiente, elo por elo, para que uma se encaixe em um corte de bolso para uma calibração diferente e a outra não.
Para quem substitui uma corda ou especifica uma nova, isso transforma uma simples medição em uma curta sequência de perguntas: qual calibração a corrente é feita, o que o elo acabado mede e para que foi cortado o cigano no molinete. Este artigo analisa esses três em ordem.
2. O que cada dimensão do link realmente mede
Antes de qualquer gráfico ser útil, é útil definir o que cada dimensão significa, porque o mesmo link é descrito com símbolos diferentes em documentos diferentes.
- Diâmetro da barra (fio) — d.A espessura do aço que forma o elo. Este é o “tamanho nominal” impresso na etiqueta: 6 mm, 8 mm, 10 mm.
- Passo – pág.O comprimento interno de um único elo, medido entre as faces internas nas extremidades do elo. Alguns documentos chamam isso de comprimento interno.
- Largura interna.A abertura clara entre os dois lados de um link.
- Largura externa.A largura externa de um link, medida de uma borda externa a outra.
Uma distinção importa aqui tanto quanto as definições: uma marcação nominal, uma dimensão medida e uma dimensão limite são três coisas diferentes. O tamanho nominal é uma etiqueta. A dimensão medida é o que um paquímetro lê em uma peça específica da corrente. A dimensão limite – um mínimo ou máximo especificado – é o que uma norma permite e é aquela a ser comparada ao decidir se uma corrente irá assentar.
Os dois padrões métricos usados neste artigo rotulam a mesma geometria de maneira diferente. A DIN 766 usa d para o diâmetro da barra, t para o comprimento interno (passo), b1 para a largura interna e b2 para a largura externa. A ISO 4565 usa dn para diâmetro nominal, p1 para passo, w1 para largura interna e w para largura externa, declarando w1 como mínimo e w como máximo.
d (DIN 766) | dn (ISO 4565)
espessura do aço redondo - corrente de "10 mm" é fio de 10 mm
(DIN 766) | p1 (ISO 4565)
comprimento claro dentro de um link
b1 (DIN 766) | w1 min (ISO 4565)
abertura clara dentro do link
b2 (DIN 766) | w máx (ISO 4565)
borda externa a borda externa
| Dimensão | O que mede | RUÍDO 766 | ISO 4565 |
|---|---|---|---|
| Diâmetro da barra (fio) | Espessura do aço redondo a partir do qual o elo é dobrado — o tamanho nominal na etiqueta, por exemplo 10 mm | d | dn |
| Comprimento interno (passo) | Distância livre dentro do link, da borda interna de uma extremidade até a borda interna da outra | t | p1 |
| Largura interna | Largura livre da abertura dentro do link | b1 | w1 (declarado como mínimo) |
| Largura externa | Largura externa ao longo do link, de borda externa a borda externa | b2 | w (declarado como máximo) |
3. Duas calibrações métricas: DIN 766 e ISO 4565
A corrente de âncora de elo curto para pequenas embarcações é calibrada em duas famílias métricas separadas e a diferença entre elas não é cosmética.
A ISO 4565:1986 aplica-se a correntes de âncora com diâmetro nominal de 6 mm a 12 mm para embarcações pequenas, controladas pelo molinete da embarcação; a norma afirma que não se aplica a correntes utilizadas para elevação. Suas dimensões seguem uma base simples: o passo p1 é três vezes o diâmetro nominal dn; a largura interna mínima w1 é 1,35 vezes dn; e a largura externa máxima w é 3,6 vezes dn. Esses relacionamentos produzem as linhas ISO no gráfico abaixo.
DIN 766 é um padrão métrico separado para correntes de elos curtos que tabula um conjunto mais amplo de tamanhos nominais. Não é uma tradução da ISO 4565 e as duas não são intercambiáveis. Um pedaço de corrente é feito, marcado e fornecido para uma família de calibração, e não para ambas ao mesmo tempo.
Em nenhum lugar isso é mais claro do que 10 mm, o único tamanho comum onde as duas famílias se separam no passo: DIN 766 especifica 28 mm e ISO 4565 especifica 30 mm para o mesmo diâmetro nominal de barra. Em 8 mm, o passo coincide em 24 mm em ambos, mas a largura externa máxima permitida ainda difere - 27,2 mm sob DIN 766 contra 28,8 mm sob ISO 4565. As duas calibrações são diferenciadas por todo o conjunto de dimensões do link, não por um único tamanho ou um único número.
4. Tabela de tamanhos de corrente de âncora (referência de identificação)
A tabela abaixo lista a geometria dos links conforme publicada por cada norma, nos tamanhos nominais onde esses valores estão disponíveis. Ele é incluído para que o comprador possa identificar o que provavelmente será uma rede - e não para aprovar um ajuste cigano.
| Série de especificações | Diâmetro nominal da corrente. d (mm) | Passo / comprimento interno (mm) | Largura interna (mm), ISO w1 min / DIN b1 | Largura externa (mm), máx — ISO w máx / DIN b2 máx. |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| RUÍDO 766 | 6 | 18.5 | 7.2 | 20.4 |
| RUÍDO 766 | 7 | 22 | 8.4 | 23.8 |
| RUÍDO 766 | 8 | 24 | 9.6 | 27.2 |
| RUÍDO 766 | 10 | 28 | 12 | 36 |
| RUÍDO 766 | 11 | 31 | 13.2 | 40 |
| RUÍDO 766 | 13 | 36 | 15.6 | 47 |
| RUÍDO 766 | 14 | 41 | 16.8 | 50 |
| RUÍDO 766 | 16 | 45 | 19.2 | 58 |
Finalidade e origem do gráfico.Este gráfico é uma referência de identificação, não uma aprovação de compatibilidade cigana. Os valores da ISO 4565 são retirados da tabela de dimensões da própria norma; os valores DIN 766 são transcritos da tabela da norma através de uma referência da indústria e comparados com os dados técnicos do fabricante da corrente. Nenhuma aproximação específica do fabricante é incluída e nenhuma célula é preenchida por extrapolação de um tamanho vizinho. Os números são os próprios limites das normas: largura interna ISO como mínimo, largura externa ISO como máximo e largura externa DIN 766 b2 como máximo, com largura interna DIN 766 b1 tabulada como largura interna.
As duas linhas de 10 mm são o par mais frequentemente confundido no campo. Seu passo difere em 2 mm por elo, e ao longo de um comprimento de corrente essa diferença se acumula – e é por isso que uma calibração incompatível tende a aparecer como um salto em vez de uma corrente obviamente errada. Medir vários elos em série, em vez de um único elo, é a maneira prática de ver em qual calibração uma corrente foi feita.
5. Por que o cigano, e não o rótulo, decide o que é adequado
Um molinete cigano – a roda dentada – não é uma roda dentada de uso geral. Seu bolsão é usinado para aceitar um elo específico: um diâmetro de barra específico, um passo específico e uma largura específica. Todos os três são cortados no mesmo bolsão, portanto, uma corrente deve satisfazer todos os três de uma vez, não apenas o diâmetro nominal.
O mecanismo é mais fácil de ver no tom. À medida que a corrente corre, cada elo deve cair em um bolso e ficar encostado em seu assento enquanto o elo seguinte é preso pelo dente. Se o passo for muito longo para o bolsão, o elo pousará na ponta do dente em vez de na sede. Sob tensão, a corrente sobe, o próximo elo também se encaixa incorretamente e a corrida se torna uma série de saltos - a corrente subindo pela roda dentada em vez de agarrá-la. Se o passo for muito curto, os elos lotam o bolso e a corrente fica presa. As falhas de largura se comportam da mesma maneira no outro eixo: um elo muito largo atravessa as paredes do bolsão e não consegue assentar, enquanto um elo muito estreito se move livremente e pode torcer em vez de seguir.
É também por isso que um teste de bancada prova muito pouco. Colocar alguns elos manualmente em um cigano ou girar a roda da corrente lentamente sem carga pode parecer convincente em uma corrente que se comportará mal quando a tensão e o movimento forem aplicados. O bolso só precisa aceitar todos os links, durante uma execução completa, sob a carga de recuperação. Uma margem de trabalho é incorporada no bolso pelo fabricante do molinete, mas o tamanho dessa margem varia entre os modelos, e nenhum valor de tolerância único se aplica a todos os ciganos.
A conclusão prática é que a marcação do próprio cigano é o identificador primário. A estampa na roda dentada, lida em conjunto com o manual do molinete, indica o padrão e o tamanho para o qual o bolso foi cortado. A corrente não deve ser usada em um cigano usinado para um padrão diferente, mesmo quando o tamanho nominal parecer o mesmo.
6. Um pedido de verificação de aquisição
Para uma unidade de substituição ou uma nova construção, as verificações são executadas nesta ordem – da parte fixa do sistema para a parte variável:
- Leia o cigano primeiro.Identifique o modelo do molinete e da roda dentada e leia a estampagem do cigano junto com o manual do molinete. A marcação indica o tamanho padrão e nominal para o qual o bolsão foi cortado; é a referência fixa para tudo o que se segue.
- Combine o padrão e a marcação declarados da corrente.Confirme a que família de calibração a corrente é feita e como o fabricante a marca, e verifique se corresponde ao cigano.
- Verifique as dimensões finalizadas em relação a uma amostra.Coloque pelo menos dez elos planos, puxe-os bem e meça de borda externa a borda externa em uma seção limpa e sem desgaste; um único link é impraticável para medir com precisão. Compare o resultado com as dimensões declaradas pelo fabricante para essa calibração. Uma corrente desgastada medirá mais do que foi fabricada, portanto, uma corrente usada não deve ser a única base para dimensionar uma nova.
- Obtenha a especificação exata por escrito e execute a verificação de adequação especificada.Confirme as especificações de fornecimento com o fabricante da corrente e do molinete e realize a verificação de ajuste especificada pelo fabricante do molinete antes de comprometer o comprimento total da embarcação.
As etapas um e dois estabelecem qual rede é candidata. As etapas três e quatro confirmam que a corrente realmente entregou as correspondências – e são as etapas mais frequentemente ignoradas quando uma substituição é solicitada apenas com base em um diâmetro.
7. O que nos enviar
A confirmação de ajuste é um exercício de documentação antes da compra. Para confirmar a especificação exata de fornecimento de uma corrente em um determinado molinete, envie-nos:
- o modelo molinete e cigano, ou a estampagem na roda dentada;
- a marcação da corrente atualmente em uso (padrão e tamanho);
- a especificação da corrente necessária – família de calibração, tamanho nominal e comprimento necessário;
- qualquer desenho relevante ou página de manual do molinete.
Trabalharemos a partir deles para confirmar as especificações do que podemos fornecer. Não certificamos uma combinação de cigano e corrente de uma única dimensão e não podemos prometer que uma corrente arbitrária e um cigano serão compatíveis - isso depende da calibração e da tolerância de fabricação do cigano, ambas controladas pelo fabricante do molinete.
Nosso hardware de ancoragem atual está listado emcorrente de âncora. Onde uma entrada de corrente DIN 766 de aço inoxidável for relevante, ela estará listada aqui:corrente de âncora DIN 766 em aço inoxidável. Essa lista de produtos é apenas um ponto de entrada; não é por si só evidência de que um determinado lote esteja em conformidade com qualquer padrão específico, e a confirmação dimensional ainda vem da documentação do fabricante.


